


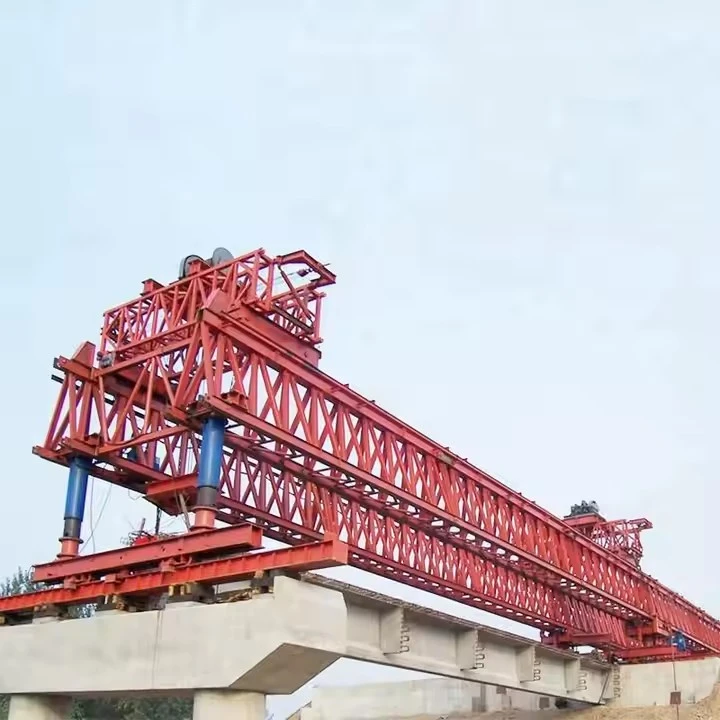


Màquina de muntatge de ponts de contrapès de 120 tones
Una màquina de muntatge de ponts de contrapès de 120-tones és una meravella de l'enginyeria civil moderna. És el cavall de batalla que permet la construcció eficient, segura i precisa d'alguns dels ponts de formigó de llarga durada més impressionants del món.

Com funciona: el procés-a-pas a pas
Com funciona: el cicle d'erecció
El procés és un cicle repetitiu i molt coreografiat:
Alimentació de la màquina:Un remolc de diversos-eixos lliura un nou segment de 120 tones a la part posterior del BEM, directament sota l'elevador.
Aixecament i contrapesament:
El polipast posterior aixeca el nou segment.
Simultàniament, el polipast frontal (a l'altre costat del moll) s'uneix a un segment col·locat prèviament a la coberta completada, que servirà de contrapès.
Viatge sincronitzat:Ambdós polipasts, que porten el segment nou i el segment de contrapès, es desplacen cap endavant pel pòrtic cap als extrems del pont (els extrems en voladís).
Col·locació precisa:El nou segment es maniobra a la seva posició final precisa. Es manté temporalment al seu lloc mitjançant barres d'acer-d'alta resistència (post-tensió temporal) i es combina amb el segment anterior amb una resina epoxi.
Post-tensió:Un cop col·locats diversos segments, els tendons d'acer interns o externs s'enrosquen a través dels segments i es tensen amb gats hidràulics, apretant tots els segments junts en una llum monolítica i forta.
Llançament (-autopropulsió):Després de completar una secció entre dos molls, la màquina es "llança" al següent moll. Això implica utilitzar ariets hidràulics per empènyer l'estructura principal cap endavant, mentre que les potes de suport s'aixequen, es mouen i es reinicien seqüencialment. La màquina, literalment, construeix el pont per on camina.
Especificació
Paràmetres clau de disseny i especificacions de rendiment
| Paràmetre | Especificació |
|---|---|
| Capacitat d'elevació (per bigueta) | 120 tones mètriques |
| Envergadura màxima (moll a moll) | 50 metres (típic), personalitzable fins a 60m |
| Radi de corba mínim | 2.000 metres (es pot dissenyar per a radis més estrets) |
| Nota màxima admesa | ±4% |
| Polipasts d'elevació | 2 polipasts principals (normalment amb una capacitat de 120 tones cadascun) |
| Velocitat d'elevació del polipast | 0-5 m/min (control de velocitat variable) |
| Velocitat de desplaçament del carro | 0-10 m/min (control de velocitat variable) |
| Velocitat de llançament del feix principal | 0-5 m/min (control de velocitat variable) |
| Velocitat d'-autopropulsió de la màquina | 0-5 m/min (control de velocitat variable) |
| Sistema de control | PLC centralitzat amb control de freqüència per a tots els moviments. Funcionament amb comandament a distància. |
| Font d'alimentació | 380 V / 50 Hz / 3 fases (o segons el requisit del projecte) |

Imatges i components
I. Marc estructural principal
Aquest és l'esquelet principal de la màquina, proporcionant suport i estabilitat.
Pòrtic principal (biga/encavalla primària):
Funció:L'estructura principal-com a pont superior que abasta tota l'amplada dels molls i el buit entre ells. Porta tota la càrrega dels segments i del sistema d'elevació.
Descripció:Normalment una estructura d'acer gran, de tipus-caixa o armadura-. Ha de ser increïblement rígid per resistir la flexió i la torsió durant les operacions.
Cama de suport frontal (cama del nas/aterratge):
Funció:Proporciona suport al moll de davant, transferint la càrrega cap endavant a mesura que s'allarga el pont. Sovint "camina" o es reposiciona al següent moll.
Descripció:Una cama telescòpica o fixa amb un sistema hidràulic per a un ajustament fi i bloqueig a la tapa del moll.
Cama de suport posterior (cama de suport principal):
Funció:Ancora la màquina a la part ja construïda del pont. Porta una part important del pes de la màquina i del moment del contrapès.
Descripció:Un conjunt de cames robust que s'enganxa de manera segura a la coberta del pont o al moll.
Cama de suport central (cama intermèdia - si escau):
Funció:S'utilitza en màquines més llargues per proporcionar suport addicional i reduir l'estrès a la biga principal. Pot descansar sobre un moll o una torre temporal.
II. Sistema de manipulació i erecció de segments
Aquest és el sistema central que recull, mou i posiciona els segments de formigó.
Polipast principal (cabrestes/carretons elevadors):
Funció:Per aixecar els segments pre-formats del vehicle de transport (a la part posterior) i portar-los cap al davant per col·locar-los.
Descripció:Consisteix en potents cabrestants elèctrics o hidràulics amb cables d'acer{0}}d'alta resistència. Els polipasts estan muntats en carros que circulen per rails a la part inferior del pòrtic principal.
Marcs d'elevació (bigues esparcidores):
Funció:Per distribuir la força d'elevació uniformement a través del segment per evitar danys. Connecten els cables d'elevació als punts d'elevació del segment.
Descripció:Marcs d'acer rígid amb múltiples punts de recollida. Sovint poden girar i ajustar-se per gestionar diferents tipus de segments o corbes.
III. Sistema de propulsió i moviment
Aquest sistema permet que tota la màquina "camini" cap endavant cap al següent tram.
Sistema de propulsió (mecanisme de marxa):
Funció:Per moure tota la màquina cap a la següent posició de construcció després d'haver completat un tram.
Descripció:Normalment utilitza cilindres hidràulics o coixinets per caminar que empenyen contra la coberta del pont. La màquina es mou amb un moviment de "cuc de polzades" o "caminant", alternant entre aixecar, empènyer i posar-se a terra.
Hidràulica de la cama de suport:
Funció:Per aixecar, baixar i posicionar amb precisió les potes de suport durant el cicle de llançament. Això inclou retreure la cama davantera per eliminar obstacles i estendre-la per aterrar al següent moll.
IV. El sistema de contrapès
Aquest és un component crític de seguretat i operació, especialment per a avoladís equilibratmètode d'erecció.
Coberta/àrea de contrapès:
Funció:Zona estructural designada a la part posterior de la màquina on es col·loquen contrapesos.
Blocs de contrapès:
Funció:Per equilibrar el moment de bolcada creat per la col·locació dels segments en voladís a la part davantera de la màquina. Això manté la màquina estable i evita que es bolqui.
Descripció:Sovint són blocs massius de formigó pre-fabricats o pesos d'acer. El contrapès total es calcula acuradament en funció del pes dels segments i de la longitud del voladís. Per a una màquina de 120 tones, el contrapès podria estar en el rang de 60-100 tones, depenent del disseny.
V. Sistemes auxiliars i de control
Aquests sistemes ho reuneixen tot i permeten un funcionament precís.
Unitat d'energia hidràulica (HPU):
Funció:Proporciona fluid hidràulic a pressió a tots els components hidràulics (cilindres per a cames, propulsió i alguns polipasts).
Descripció:Una unitat central amb bombes, dipòsits, filtres i sistemes de refrigeració.
Sistema de control elèctric:
Funció:El "cervell" de la màquina. Controla i sincronitza tots els moviments dels polipasts, carros i sistema de propulsió.
Descripció:Inclou una cabina de control central amb PLC (Controladors lògics programables), joysticks i pantalles de monitorització.
Sistemes de seguretat i control:
Funció:Per garantir un funcionament segur.
Components:
Indicadors de moment de càrrega (LMI):Supervisar la càrrega dels polipasts i l'estabilitat de la màquina.
Anemòmetre:Mesura la velocitat del vent; les operacions s'aturaran si els vents superen els límits de seguretat.
Interruptors de límit:Eviteu que els components es moguin més enllà del seu rang segur.
Sistemes de frenada redundants:En tots els polipasts i carros.
Sistema d'alineació de segments (post{0}}tensió temporal):
Funció:Tot i que no forma part de la màquina en si, el BEM funciona conjuntament amb un sistema per mantenir els segments al seu lloc abans que els tendons permanents estiguin tensats.
Descripció:Això inclou resina epoxi temporal aplicada entre segments i barres o fils d'acer temporals que estiren el nou segment contra l'anterior.

Esbós


Avantatges
Avantatges clau d'una màquina de muntatge de ponts de contrapès de 120 tones
1. Estabilitat i seguretat millorades
Aquest és l'avantatge més important. El contrapès de 120 tones equilibra activament la màquina durant el seu funcionament més crític: quan s'està allargant per col·locar un nou segment, creant un gran moment de bolcada.
Evita el caiguda:El contrapès pesat genera un moment estabilitzador que contraresta el moment creat pel pes del segment que s'aixeca i la pròpia pluma de la màquina. Això és crucial per a la seguretat.
Funciona en condicions "desequilibrades":Pot aixecar segments de manera segura en un costat del moll (per a una construcció en voladís equilibrada) sense necessitat d'un "envergadura posterior" temporal o de suports a terra-.
2. Capacitat per abastar llargues distàncies
L'estabilitat que proporciona el contrapès permet que la màquina tingui un llarg abast.
Cantilevers llargs:Pot col·locar segments allunyats del moll de suport, permetent la construcció de ponts amb vans llargs (típicament 100-200 metres, segons el disseny) sense molls intermedis.
Ideal per a terrenys desafiants:Això el fa perfecte per creuar obstacles com rius, autopistes, congostos i zones ambientalment sensibles on la construcció de molls intermedis és difícil, costosa o impossible.
3. Mínima petjada i interrupció del sòl
Atès que la màquina està suportada completament per la pròpia estructura del pont, té un impacte molt reduït sobre el sòl de sota.
Sense interrupció del sòl:No calen obres temporals extenses, fonaments o falses obres a terra. Aquest és un avantatge important en zones ecològicament sensibles o sobre rutes de transport actius (ferrocarrils, carreteres, vies navegables).
El trànsit pot fluir sense interrupcions:La construcció pot continuar per sobre d'una carretera o ferrocarril sense necessitat de tancaments o interrupcions importants del trànsit.
4. Alta precisió i control
Aquestes màquines estan dissenyades per a la precisió. Disposen de sofisticats sistemes de control hidràulic i electrònic.
Micròmetre-Ajust de nivell:Poden maniobrar amb precisió segments pesats (en aquest cas amb un pes de fins a 120 tones) en totes les direccions (amunt/avall, esquerra/dreta, cabeceig, guiñada) per garantir un ajust perfecte amb el segment col·locat anteriorment.
Assegura la geometria del pont:Aquesta precisió és fonamental per mantenir l'alineació correcta del pont, el perfil i assegurar-se que les claus de cisalla dels segments i les juntes epoxi s'ajusten perfectament, la qual cosa és vital per a la integritat estructural del pont acabat.
5. Eficàcia i rapidesa de construcció
El procés és altament metòdic i repetitiu, donant lloc a cicles de construcció ràpids.
Temps de cicle:Un cop configurada la màquina, el cicle d'aixecament, transport, posicionament i tensió d'un segment es pot completar en qüestió d'hores. Un cicle típic pot ser tan curt com 3-7 dies per parell de segments (un a cada costat).
Operacions paral·leles:Mentre la màquina està erigint segments a la part davantera, altres equips poden treballar a la coberta completada darrere d'ella (p. ex., a les parets de la barrera, el drenatge i el paviment), accelerant el calendari general del projecte.
6. Versatilitat i adaptabilitat
Una màquina de 120 tones de capacitat és un model robust i versàtil.
Maneja segments pesats:La capacitat de 120 tones li permet manejar segments grans i pesats, cosa que pot reduir el nombre total de segments necessaris per a un vano i accelerar la construcció.
Adaptable a geometries complexes:Moltes màquines modernes es poden configurar per aixecar ponts amb geometries complexes, incloses corbes horitzontals i verticals.
Contrapès ajustable:El contrapès sovint no és una massa fixa; es pot ajustar (per exemple, afegint o eliminant blocs de pes o ajustant la seva posició) per optimitzar l'equilibri per a diferents pesos de segment i assolir distàncies.
7. Millora de la viabilitat econòmica per a projectes específics
Tot i que la màquina en si és una inversió de capital important, els seus avantatges sovint condueixen a reduir els costos globals del projecte en els escenaris adequats.
Obres temporals reduïdes:Els estalvis de l'eliminació de falses massives i estructures de suport a terra poden ser enormes.
Finalització més ràpida:La reducció del temps de construcció comporta una reducció dels costos generals i un retorn de la inversió més ràpid, especialment per a projectes amb gran trànsit o impacte econòmic.

Aplicació
Aplicació bàsica i principi de funcionament
L'aplicació principal és laMètode de construcció en voladís equilibrat. Aquest mètode s'utilitza quan es construeix sobre valls profundes, rius amples, congostos o carreteres/vies ferroviàries existents on la bastida des del terra és impossible o prohibitivament costosa.
Com funciona:
La màquina es col·loca a sobre del moll ja construït. A continuació, es passa a construir la coberta del pont simètricament en ambdues direccions des del moll, un segment a la vegada.
Posicionament:La màquina està muntada al moll.
Casting/Aixecament:Un nou segment de 120 tones (o menys) de la coberta del pont és:
Emet-al lloc-:El formigó s'aboca en un encofrat connectat directament a la màquina.
Pre-emissió:Un segment pre-fabricat és lliurat i aixecat per la màquina.
Estresant:Els tendons (cables) d'acer-d'alta resistència s'enrosquen a través del segment i es tensen, bloquejant-lo de manera segura als segments anteriors.
"Caminant" endavant:Un cop assegurat el segment, tota la màquina utilitza un sistema hidràulic per "caminar" o "llançar-se" cap endavant a la coberta de nova construcció per preparar-se per al següent segment.
Rol de contrapès:Durant tot aquest procés, la màquina manté un pes important a la part davantera (el nou segment i el seu propi pòrtic frontal). Per evitar que la màquina es bolqui cap enrere, acontrapèss'aplica a la seva part posterior. Aquest contrapès, sovint en forma de blocs de formigó o dipòsit d'aigua, crea un moment d'equilibri, assegurant l'estabilitat.
Aplicacions clau i escenaris del projecte
Aquesta màquina és indispensable en els escenaris següents:
Viaductes de-longitud:Travessant amples valls o planes inundables.
Travessia del riu:Construcció sobre els principals rius on el trànsit de vaixells no es pot interrompre per falses obres.
Terreny muntanyós:Construint ponts a través de gorges profundes.
Infraestructura urbana:Erigir passos elevats o ampliacions de pont sobre carreteres i vies ferroviàries existents sense interrompre el trànsit a sota.
Pilons-pont atirantats:Construcció de la coberta que connecta amb la base de les torres del pont-tirant.

Procediment de producció
Procediment de producció d'una màquina de muntatge de ponts de contrapès de 120 tones
1. Definició del projecte i fase de planificació
1.1. Revisió i finalització del disseny:
Un equip d'enginyers, directors de producció i control de qualitat realitza una revisió exhaustiva de tots els dibuixos, càlculs i especificacions d'enginyeria.
Els components clau inclouen la biga principal (biga), potes de suport (davanter i posterior), polipastos, carretó, sistema hidràulic, sistema de control elèctric i sistema de contrapès.
Es verifiquen tots els codis de disseny (per exemple, AISC, EN, GB) i els factors de seguretat.
1.2. Adquisició i inspecció de material:
Matèries primeres:Adquisició de plaques d'acer-d'alta resistència (p. ex., Q345B, Q460C o ASTM A572 Gr. 50 equivalent), seccions estructurals (bigues I{-, canals) i peces foses/forjades d'acer per a peces crítiques.
Components comprats:Aprovisionament de components certificats, inclosos cilindres hidràulics, bombes, vàlvules, motors elèctrics, convertidors de freqüència, frens, cables, politges, coixinets i armaris elèctrics.
Inspecció d'entrada:Tots els materials i components adquirits s'inspeccionen amb les ordres de compra i els estàndards pertinents. Es verifiquen els certificats de material (certificats de molí).
1.3. Planificació de la producció:
Creació d'un pla de producció detallat, ordre de treball i llista de materials (BOM).
Assignació de recursos: mà d'obra, espai de taller, estacions de soldadura i centres de mecanitzat-pesants.
2. Fase de fabricació i fabricació
2.1. Tall i perfilat d'acer:
Les plaques i seccions d'acer es marquen segons els dibuixos d'imbricació.
El tall es realitza amb màquines CNC de tall de plasma/oxi-combustible o serres d'alta-precisió per garantir la precisió dimensional i les vores netes.
La perforació dels forats dels cargols es realitza mitjançant màquines de perforació CNC o trepants de base magnètica per a la precisió.
2.2. Sub-Fabricació de muntatges:
Bigues de caixa principal:Les plaques d'acer es solden per formar les bigues principals de gran-secció de caixa. Aquest és un procés crític.
Jigging i{0}}ajustament:Els components es col·loquen en una plantilla de muntatge gran i rígida per evitar la distorsió i garantir la geometria correcta.
Soldadura:Realitzat per soldadors certificats que utilitzen soldadura per arc submergit (SAW) per a costures llargues i soldadura per arc de metall blindat (SMAW) o soldadura per arc de metall amb gas (GMAW) per a altres juntes. Pot ser que sigui necessari un tractament tèrmic pre-escalfament i post-soldadura (PWHT) per a plaques gruixudes per alleujar les tensions.
Potes i torres de suport:Fabricat de la mateixa manera, amb mecanitzat precís de superfícies d'acoblament i forats de connexió de pins.
Marc del carro:L'estructura que porta el polipast està fabricada, assegurant la planitud i l'esquadra per a un viatge suau.
Contenidors/marcs de contrapès:Fabricat per subjectar amb seguretat els blocs de contrapès especificats (sovint formigó o acer).
2.3. Mecanitzat de components crítics:
Els punts de connexió clau, com ara les clavilles per a l'articulació de les cames, els punts de frontisses i les superfícies del carril del carro, es mecanitzen en grans mandrins, torns o fresadores per aconseguir les toleràncies i l'acabat superficial requerits.
3. Fase de muntatge i integració
3.1. Pre-muntatge (ajust-):
Els sub-conjunts principals (bigues principals, potes) es reuneixen a l'àrea de muntatge.
Es realitza un ajustament preliminar-en sec sense soldadura o cargolat final per verificar les dimensions i l'alineació. Es comprova la lliure circulació de les connexions de pins.
3.2. Conjunt estructural principal:
Les bigues de caixa principals estan connectades (carronjades o soldades segons el disseny) per formar l'estructura-complerta.
Les potes i les torres de suport s'uneixen a la bigueta principal mitjançant passadors i cargols d'alta{0}}resistencia.
Els rails del carro s'instal·len i s'alineen al llarg de la brida superior de la biga principal.
3.3. Instal·lació del sistema mecànic:
Sistema de carretó i polipast:El carro es col·loca sobre els rails. El polipast d'elevació principal (capacitat de 120-tones, normalment un sistema de cabrestant doble amb cables) està instal·lat al carro.
Sistema de viatge:A les potes de suport s'instal·len rodes o cadenes per al moviment longitudinal de la màquina.
Sistema hidràulic:S'instal·len i connecten cilindres hidràulics (per a l'ajust de les cames, el posicionament fi), el grup d'alimentació, les mànegues i les vàlvules.
3.4. Instal·lació del sistema elèctric i de control:
Distribució d'energia:S'instal·len l'armari elèctric principal, les bobines de cable i els cables d'alimentació.
Sistema de control:S'instal·len i connecten un controlador lògic programable (PLC), convertidors de freqüència per al control del motor, sensors (interruptors de límit, cèl·lules de càrrega, codificadors) i la cabina de l'operador amb penjolls de control.
Sistemes de seguretat:S'inclouen circuits d'aturada d'emergència, protecció contra sobrecàrregues, sensors anti-col·lisió i alarmes d'advertència.
4. Fase de prova i posada en marxa (Prova d'acceptació de fàbrica - FAT)
Aquesta és una fase crítica per garantir que la màquina funcioni tal com està dissenyada abans del desmuntatge per a l'enviament.
4.1. Inspecció dimensional:
Comproveu les dimensions generals, l'alineació de la bigueta principal i el paral·lelisme dels rails.
4.2. Proves no-destructives (NDT):
Prova d'ultrasons (UT)oProves radiogràfiques (RT)en juntes de soldadura crítiques.
Prova de partícules magnètiques (MT)oProva de penetració de colorants (PT)en superfícies mecanitzades i forats de passador.
4.3. Proves de càrrega (segons els estàndards rellevants -, per exemple, FEM, DIN, GB):
Prova de càrrega estàtica:La màquina està ancorada i el polipast s'utilitza per aixecar una càrrega de prova125% de la càrrega de treball segura (SWL). Per a una màquina de 120 tones, això és150 tones. La càrrega es manté durant un temps especificat (per exemple, 10-15 minuts) mentre els inspectors comproven la deflexió, la deformació permanent i la integritat de les soldadures i estructures.
Prova de càrrega dinàmica:El polipast s'utilitza per aixecar i moure una càrrega de prova110% de SWL (132 tones). El carro recorre tota la longitud de la bigueta i el polipast realitza cicles d'elevació i baixada. Aquesta prova verifica el rendiment dels motors, frens i sistemes de control en condicions dinàmiques.
4.4. Proves funcionals i de seguretat:
Proveu tots els moviments: pujada, baixada, desplaçament del carro i desplaçament del pòrtic.
Verifiqueu tots els interruptors de límit, les parades d'emergència i els sistemes de protecció contra sobrecàrregues.
Prova el sistema hidràulic de fuites i manteniment de pressió.
Calibrar les cèl·lules de càrrega i altres sensors.
5. Preparació per a l'enviament
5.1. Marcat i desmuntatge:
Tots els components estan marcats amb identificadors únics corresponents als dibuixos de conjunt.
La màquina es desmunta sistemàticament en mòduls enviables, tenint en compte les limitacions de pes i mida per al transport.
5.2. Protecció de superfícies i embalatge:
Totes les superfícies d'acer estructural són granallades-a l'estàndard Sa 2.5 i pintades amb un sistema de recobriment protector (imprimació, capa intermèdia i capa superior).
Les superfícies mecanitzades i les varetes dels cilindres hidràulics estan recobertes amb greix anticorrosió i protegides amb fusta contraxapada o cobertes de plàstic.
Els components hidràulics i elèctrics estan segellats i empaquetats per evitar l'entrada d'humitat i pols durant el trànsit.
5.3. Embalatge de documentació:
S'elabora un conjunt complet de documents que inclouen:
Com-dibuixos construïts
Càlculs de disseny
Especificacions del procediment de soldadura (WPS) i registres (PQR)
Informes d'END
Certificats de material
Certificats de prova de càrrega
Manual d'operació i manteniment
Catàleg de peces
Esquemes hidràulics i elèctrics
6. Muntatge i posada en marxa del lloc (proporcionat pels enginyers del fabricant)
Un cop els components arriben al lloc de construcció del pont, els enginyers del fabricant normalment supervisen la re{0}}construcció i la posada en marxa final, inclosa una prova de càrrega final al pont real abans de començar els treballs de muntatge.


Vista del taller
L'empresa ha instal·lat una plataforma intel·ligent de gestió d'equips, i ha instal·lat 310 jocs (conjunts) de robots de manipulació i soldadura. Després de la finalització del pla, hi haurà més de 500 conjunts (conjunts) i la taxa de connexió en xarxa d'equips arribarà al 95% de les línies de soldadura . 32 que s'han posat en funcionament, s'ha previst instal·lar-ne 50 i la taxa d'automatització de tota la línia de productes ha arribat al 85%.


Etiquetes populars: Màquina de muntatge de ponts de contrapès de 120 tones, fabricants de màquines de muntatge de ponts de contrapès de 120 tones de la Xina, proveïdors, fàbrica
Potser també t'agrada


Enviar la consulta